
Выбор линии начинается не с каталога оборудования, а с продукции будущего. Небольшие формы для кондитерских изделий требуют иной точности и производительности, чем крупные технические детали. Важно заранее определить размеры, толщину стенок, рельеф рельефа и рекомендуемый объем выпуска. К этим параметрам относятся смесители, система вакуумирования, дозатор и способ вулканизации.
Линия производства силиконовых форм может включать в себя подготовку сырья, удаление пузырьков, заливку в оснастку, нагрев и контроль готовых изделий. Не каждый участок обязательно должен быть обслужен. Иногда ручная загрузка разумна для маленьких партий, но она повышает требования к обучению операторов и стабильности процесса. Проверьте надежность оборудования с выбранным типом силикона, доступность запчастей, энергопотребление и условия обслуживания. Попросите поставщика показать тестовый цикл в похожей форме и объяснить, как в исследовании происходит повторяемость результата. Цифры в брошюрах полезны. Но их недостаточно. Также стоит оценить вентиляцию, свободное место вокруг плит и использовать оборудование для очистки. Эти детали легко упустить при рассмотрении предложений.
Наконец, сопоставьте стоимость линии с указанием загрузкой производства, а не с максимальной цифрой рекламы. Иногда более дешёвое решение оказывается более выгодным из-за брака, простоев или переналадки. Идеальной конфигурации для всех предприятий нет. Даже приведенный расчёт не допускает ошибок: пробный запуск и проверка продукции помогают скорректировать выбор до масштабирования выпуска.
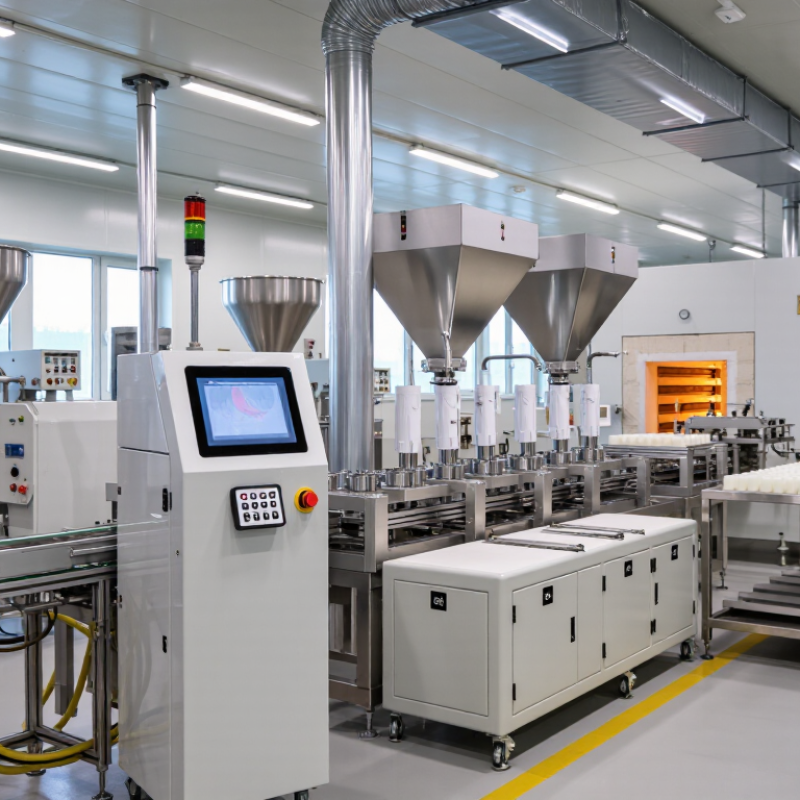
Назначение силиконовой формы — освещение производственных линий. Формы для выпечки, мыла, свечи и технические детали требуют различной точности и производительности. Поэтому стоит начинать не с выбора оборудования, а с описания будущего ассортимента: размеров изделий, толщины стенок, рельефа и стандартного объема выпуска.
Для небольших форм с неглубоким рисунком можно взять простую оснастку и ручную загрузку смеси. Сложные изделия с охлаждающими перегородками требуют точного дозирования и контроля удаления пузырьков. Важно заранее проверить, насколько быстро изменится матрица и можно ли выпустить несколько типоразмеров без длительной переналадки. Это влияет на себестоимость каждой партии. И срочно.
Независимое рассмотрение свойств сырья и требований к готовому производству. Если форма контактирует с пищевыми продуктами, материалы и процесс должны соответствовать действующим нормам безопасности. Полезно изготовить пробную серию и просмотреть край, глубину и поверхность после распалубки. Иногда ассортимент бумаги кажется простым, но мелкие детали сразу усложняют производство. Здесь легко просчитаться. Поэтому спецификацию изделия лучше уточнять вместе с технологией, а не ориентироваться только на каталог оборудования.
| Ассортимент продукции | Типичный формат пресс-формы | Материальные и технологические аспекты. | Основное производственное оборудование | Фактор планирования мощностей | Ключевые проверки качества |
|---|---|---|---|---|---|
| Небольшие формы для поделок, мыла и свечей | Компактные цельнолитые формы с неглубокими или умеренно детализированными полостями. | Выберите состав силикона, подходящий для предполагаемого материала для литья и требуемой гибкости. Для небольших партий обычно используется заливка в многоразовые мастер-формы. | Высокоточные весы, силиконовый смеситель, вакуумная камера, мастер-модели, формовочные коробки, зона отверждения и инструменты для обрезки. | Количество полостей, размер партии для смешивания, время ручного заполнения и время отверждения определяют производительность в большей степени, чем только скорость смесителя. | Полное заполнение полости, чистые края, стабильные размеры, отсутствие видимых пузырьков и надежное отделение от основы. |
| Формы для выпечки и кондитерских изделий, контактирующие с пищевыми продуктами. | Гибкие подносы, формы для выпечки, формы для шоколада и многогнездные конструкции. | Используйте силиконовый материал, специально предназначенный для предполагаемых условий контакта с пищевыми продуктами. Проверьте применимые местные требования к материалам, контактирующим с пищевыми продуктами; одних лишь заявлений о материале недостаточно для подтверждения соответствия. | Оборудование для контролируемого взвешивания и смешивания, вакуумная дегазация, очистка пресс-форм, оборудование для отверждения, оборудование для последующего отверждения (при необходимости, по требованию поставщика материала), а также инструменты для контроля качества. | Размер лотка, количество ячеек, цикл отверждения, средства контроля очистки и необходимая документация влияют на полезную производственную мощность. | Размеры, качество поверхности, консистенция отверждения, чистота, отслеживаемость и соответствие применимым требованиям к материалам, контактирующим с пищевыми продуктами. |
| Литье из смолы и декоративные формы | Детально проработанные открытые формы, многогнездные формы и формы с тонкой текстурой поверхности. | Выберите силикон в соответствии с литьевой смолой, свойствами отделения, точностью воспроизведения деталей и предполагаемым временем повторного использования. Дегазация особенно полезна в тех случаях, когда захваченный воздух может скрывать мелкие детали. | Дозатор силикона или смесительная станция с весами, вакуумная камера, приспособления для изготовления шаблонов, станция полимеризации и инструменты для финишной обработки. | Подготовка мастер-модели, сложность пресс-формы, время дегазации и время отверждения являются ключевыми узкими местами при проектировании деталей. | Высокая детализация, отсутствие пузырьков на поверхности, однородность стенок, стабильность размеров и возможность многократного извлечения изделия из формы. |
| Прототипирование и мелкосерийное производство технических деталей | Изготовление пресс-форм на заказ для мелкосерийного литья деталей, прототипов и запасных частей. | Твердость, прочность на разрыв и температурные пределы силикона следует подбирать в соответствии с геометрией детали и процессом литья. Для сложных форм может потребоваться жесткая опора или оболочка формы. | Дозирующий и смесительный блок, система вакуумной дегазации, прецизионная оснастка, приспособления для формовочных рубашек, зона контролируемого отверждения и оборудование для контроля размеров. | На производительность влияют геометрия детали, подрезы, срок службы пресс-формы, изменения настроек и время, необходимое для создания или корректировки мастер-моделей. | Точность подгонки деталей, повторяемость размеров, сопротивление разрыву, полное отверждение и эксплуатационные характеристики в течение многократных циклов литья. |
| Крупноформатные или многокомпонентные пресс-формы | Крупногабаритные пресс-формы, разъемные пресс-формы, многокомпонентная оснастка или пресс-формы, требующие усиливающих опор. | При разработке рецептуры и формы следует учитывать толщину сечения, удобство обращения, потребности в опорах и тип отливочного материала. Для больших объемов заливки может потребоваться контролируемое перемешивание и поэтапное заполнение. | Высокопроизводительный смеситель, подходящая вакуумная или воздухоотводящая система, крупные пресс-формы, средства для подъема или перемещения грузов, помещение для отверждения и станции финишной обработки. | Объем партии, вес пресс-формы, время обработки, доступное пространство для отверждения и требования к переналадке ограничивают производительность. | Толщина стенок, выравнивание секций формы, герметичность, качество поверхности и безопасное обращение при извлечении изделия из формы. |
| Производство широкого ассортимента продукции общего назначения | Изменяющаяся комбинация небольших и средних форм различных размеров и количества полостей. | Планируйте хранение материалов, смешивание и очистку в соответствии с выбранными рецептурами. Контролируйте рецептуры и технологические настройки для каждой группы продуктов. | Гибкая станция для взвешивания и смешивания, вакуумная камера, рассчитанная на самые большие стандартные пресс-формы, сменные приспособления, стеллажи для отверждения, а также общие станции контроля и обрезки. | Смена продукции, планирование, наличие оснастки, планирование партий и квалификация операторов являются основными факторами, определяющими производственную мощность. | Ведение рецептур, идентификация партий, утверждение первого образца, проверка размеров и обеспечение единообразного внешнего вида для всех типов продукции. |
Примечание по планированию: Размеры оборудования и ожидаемый объем производства зависят от размеров пресс-формы, состава силикона, размера партии, условий отверждения, уровня автоматизации и требований к качеству. Перед окончательным выбором производственной линии необходимо подтвердить инструкции по обработке материалов и применимые правила с квалифицированными поставщиками.


